የተሟላ የመደርደር ፍሰትን መቆጣጠር
አንድ መደበኛ ስርዓት የሚከተሉትን ሊያካትት ይችላል-
መቀበል → ነጠላነት → ክፍተት → መለያ → ክትትል → አቅጣጫ መቀየር → የመድረሻ መስመሮች → ልዩ አያያዝ
የጥቅል ልኬቶች ብቻውን መሳሪያውን ለመምረጥ በቂ አይደሉም። እንዲሁም የሚከተሉትን እናረጋግጣለን፦
- ዝቅተኛ እና ከፍተኛ ክብደት;
- የመሠረት ጥንካሬ እና የወለል ግጭት;
- መደበኛ ካርቶኖች፣ ተጣጣፊ ቦርሳዎች ወይም መደበኛ ያልሆኑ እቃዎች፤
- የባርኮድ አቀማመጥ እና የንባብ አቀማመጥ፤
- በሰዓት የሚፈጠረው ከፍተኛ መጠን እና የሚፈለገው የምርት ክፍተት፤
- የመድረሻዎች ብዛት እና አቀማመጥ፤
- ተቀባይነት ያለው የመቀየሪያ ተጽዕኖ;
- በእያንዳንዱ ፈሳሽ ላይ የሚገኝ ክምችት፤
- የድጋሚ ዝውውር እና በእጅ የሚደረግ የማግለል ስትራቴጂ።
ጠፍጣፋ ሰነዶች እና ፖሊባጎች ቀጣይነት ያለው ድጋፍ ያስፈልጋቸዋል ምክንያቱም ጠርዞቹ ወደ ሮለር ወይም የማስተላለፊያ ክፍተቶች ሊገቡ ይችላሉ። የተረጋጉ ካርቶኖች እና ቶቶች በቀበቶ ወይም በሮለር ማጓጓዣዎች ላይ ሊሰሩ ይችላሉ፣ ደካማ ወይም መደበኛ ያልሆኑ ፓኬጆች ደግሞ ለስለስ ያሉ ዝውውሮችን፣ ሰፋ ያሉ ቀበቶዎችን ወይም የተወሰኑ የማጓጓዣ መንገዶችን ሊፈልጉ ይችላሉ።
ከጠቅላላው ስርዓት ጋር የማዛመድ አቅም
የመደርደር አቅም በቀበቶ ፍጥነት ብቻ ሊወሰን አይችልም። በኢንዳክሽን ትክክለኛነት፣ በእቃው ርዝመት፣ በምርት ክፍተት፣ በስካነር የንባብ ፍጥነት፣ በማዞሪያ ዑደት፣ በመድረሻ ተደራሽነት እና እንደገና ማዘዋወር በሚያስፈልጋቸው የእቃዎች ብዛት የተገደበ ነው።
የንግድ የመደርደር መድረኮች አቅም በቴክኖሎጂ ምን ያህል በስፋት ሊለያይ እንደሚችል ያሳያሉ፡ የአሁኑ የኢንተርሮል ቀጥ ያለ የመስቀል-ቀበቶ ስርዓቶች በግምት የተገለጹት ከበሰዓት ከ2,000 እስከ 12,500 እቃዎችአግድም ስርዓቶች በግምት ከበሰዓት ከ4,000 እስከ 20,000 እቃዎችእነዚህ አሃዞች በመሳሪያዎች ላይ የተመሰረቱ ሲሆኑ ለተሟላ የሎጂስቲክስ መስመር ዋስትና ያለው አቅም ሆነው ሊያገለግሉ አይገባም።
የሎጂስቲክስ ስራዎች የማጓጓዣ መፍትሄዎች
CSTRANS የሚከተሉትን ሊያጣምሩ ይችላሉ፦
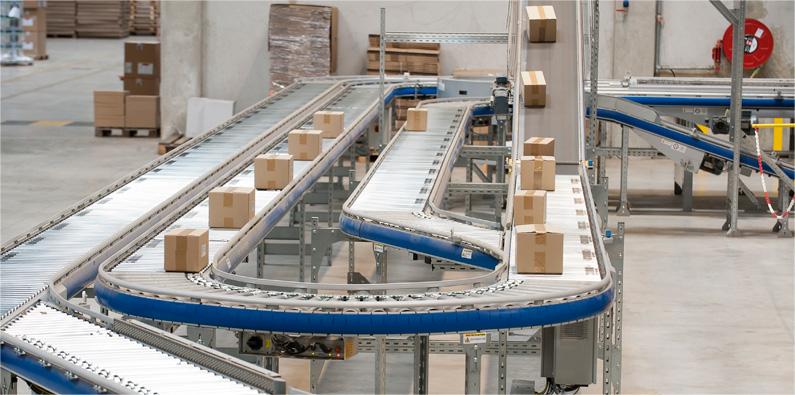
- ለፓኬቶች፣ ለካርቶን እና ለቦርሳዎች የቀበቶ እና የሮለር ማጓጓዣዎች፤
- ለሰነዶች፣ ለኤንቨሎፖች እና ለፖሊባጎች ሙሉ ድጋፍ ያላቸው ማጓጓዣዎች፤
- ከመቃኘት ወይም ከመደርደር በፊት የመለኪያ እና የክፍተት ክፍሎችን መለየት፤
- ለኮምፓክት ራውቲንግ ውህደት፣ ኩርባዎች እና የከፍታ ለውጦች፤
- ለጥቅሉ የተመረጡ የዊል፣ የቀበቶ ወይም የሜካኒካል ዲቨርት ክፍሎች እና የሚያስፈልጉት የውጪ ጂኦሜትሪ፤
- የመድረሻ መሰብሰቢያ መስመሮች እና የማሸጊያ ጣቢያ ምግቦች፤
- ውድቅ ማድረግ፣ ማንበብ የሌለበት እና ከመጠን በላይ የሆነ የእቃ መንገዶችን መጠቀም።
አቀማመጡን ከማጠናቀቅዎ በፊት፣ የሚወክሉ እቃዎች ለክትትል፣ ለባርኮድ ታይነት፣ ለትልልፍ መረጋጋት እና ለዳይቨርት ባህሪ መፈተሽ አለባቸው። እንዲሁም የከፍተኛ ፍሰት ማስመሰል የኢንዱክሽን እና የመድረሻ መስመሮች የላይኛው ዑደት መልሶ ማዘዋወር ወይም የታችኛው መጨናነቅ ሳይፈጥሩ የሚፈለገውን የመደርደር ፍጥነት ሊደግፉ እንደሚችሉ ማረጋገጥ አለበት።


